Fabricación de elementos aeroespaciales de material compuesto por moldeo automático
Diapositivas del Ministerio de Educación, Formación Profesional y Deportes sobre Fabricación de Elementos Aeroespaciales de Material Compuesto por Moldeo Automático. El Pdf, destinado a la formación profesional en Tecnología, detalla el laminado automático de materiales compuestos, incluyendo funciones del sistema y fases del proceso productivo.
Ver más40 páginas

Visualiza gratis el PDF completo
Regístrate para acceder al documento completo y transformarlo con la IA.
Vista previa
Castilla-La Mancha
Ministerio de Educación, Formación Profesional y Deportes
Fabricación de Elementos Aeroespaciales de Material Compuesto por Moldeo Automático
UF2036: Laminado Automático de Materiales Compuestos
MARIO LÓPEZ MONTOYAFLU2D TORRESFIBERLAYUP PORRES
¿De qué está compuesta una AFP?
Componentes de una AFP
- Gantry
- Cabezal
- Pupitre de control
- Creel
¿De qué está compuesta una FLU 2D?
2X16t
- GH - CREEL GANTRY CABEZAL DRRESF ERLAYU BANDEJA
Descripción General de la Máquina de Encintado Flu 2D
La máquina de encintado Flu 2D es muy similar a la Flu 3D ha sido diseñada para la fabricación de piezas con materiales compuestos. Es capaz de adaptarse a superficies de dos dimensiones la principal diferencia de esta máquina con respecto al resto de encintadoras automáticas que existen en el mercado para la fabricación de los laminados es que utiliza 16 rollos, o bobinas, en vez de 24 (Flu 3D) o uno (ATL) y con peso y longitud mayor a la flu 3D. Con esto se consigue optimizar considerablemente el consumo de material y el tiempo de fabricación.
A continuación vamos a ver por encima sus partes principales:
- Gantry: Es la estructura por donde se desplaza el cabezal.
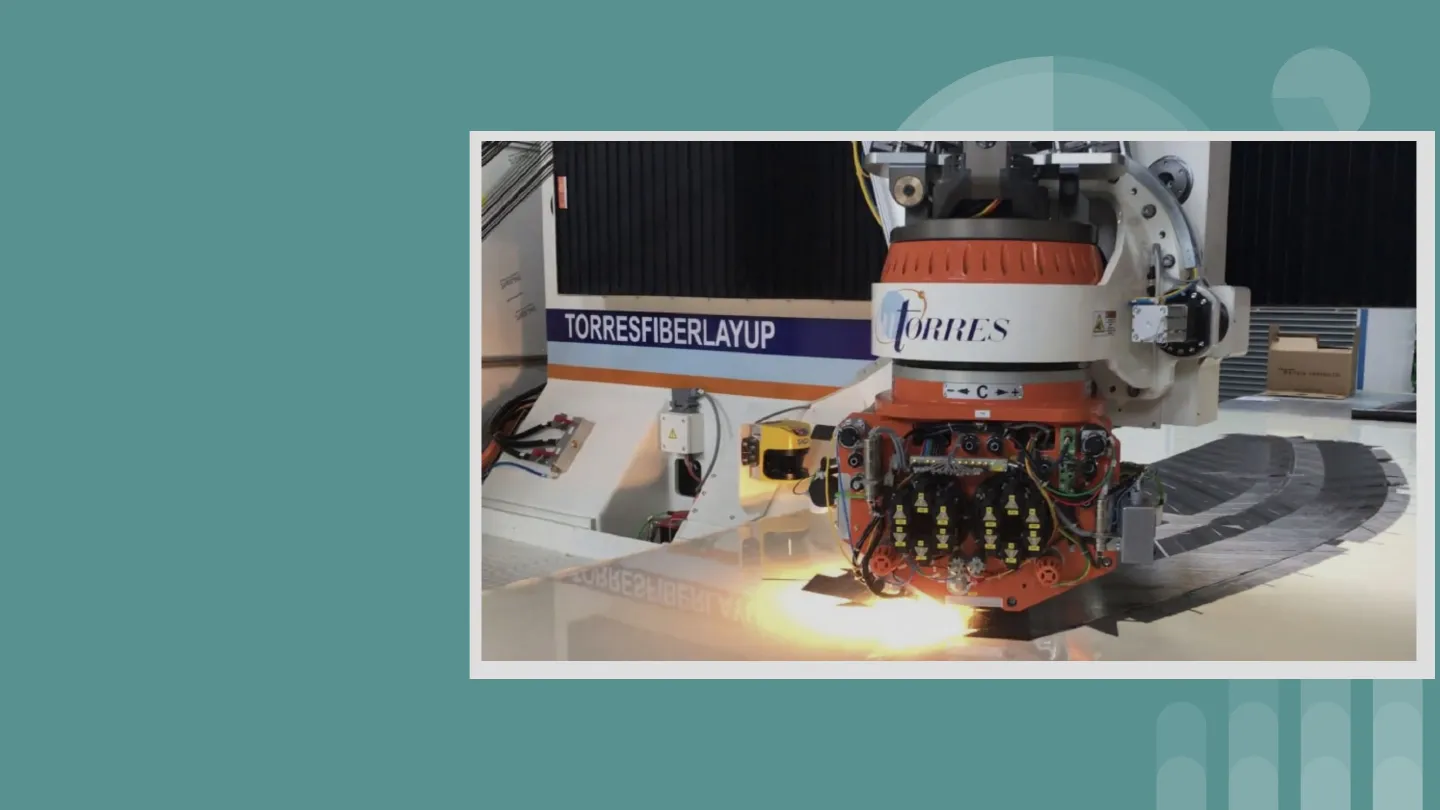
- Cabezal: Es el encargado de colocar en su sitio las mechas (tiras de fibra de carbono).
- Bandeja: Es la superficie donde se fabrican los laminados.
- Creel: Es el almacén de las bobinas.
Descripción General: Pupitre de Control
- Pupitre: Desde aquí controlamos prácticamente toda la máquina: Movimiento de ejes, programas, sistemas de cámaras ... etc.
-. - PLY_0030 Balzmcd - -- - -- - - - -- -- -- --- -- - - .. - -- -
Descripción General: Ejes de la Máquina
- Eje X: Desplazamiento longitudinal.
- Eje Y: Desplazamiento transversal.
- Eje Z: Desplazamiento vertical del cabezal.
- Eje C: Giro de cabezal.
- Eje A: En realidad no se le considera como un eje, solo tiene dos posiciones: Posición de trabajo y de limpieza.
2X16t
- GH - Y A Z TORRES DRRESFERLAYU C X 1
Descripción General: Cabezal
- Peine: Se encarga del guiado de las mechas hacia el rodillo.
- Rodillo: Es el encargado de colocar las mechas sobre el laminado.
- Lámpara: Calienta la superficie donde se van a colocar las mechas. De esta manera las mechas se pegan más fácilmente sobre el laminado.
- Brakes: Son unos rodamientos recubiertos de goma que hacen de freno. Sólo se mueven en un sentido, impidiendo que las mechas retrocedan.
BRAKES C++
Descripción General: Componentes del Cabezal
- Poleas de arrastre: Se encargan de mover la mecha hacia el rodillo. Hay un grupo de arrastre par y otro impar.
- Poleas de corte: Son las poleas donde se alojan las cuchillas. También ayudan en el arrastre. Hay un grupo de corte par y otro impar.
- Sufrideras: Es la superficie donde se apoya la cuchilla para cortar la mecha. Su vida útil ronda los 15000 cortes.
- Cuchillas: Son las que cortan las mechas. Tienen un tratamiento especial que les da una vida útil de +/- 15.000 cortes.
Sistema de Arrastre y Corte
Conjunto arrastre Fibra Sufrideras Rodillo de arrastre Transmisión Punto sincronizado de corte Punto de aplicación
Sistema de Arrastre y Corte: Detalles
- CONJUNTO DE ARRASTRE: Es el primer factor para guiar la fibra por las demás poleas, además en ellas está la función de vano, muy importante para el encintado pues en esta posición la mecha pasa libremente por la poleas de arrastre una vez está pisada por el rodillo y depositandose en el laminado.
- TRANSMISIÓN: Su función es la de unir el conjunto de arrastre con los engranajes de corte.
- PUNTO SINCRONIZADO DE CORTE Y SUFRIDERA: Entre ellos de manera sincronizada y programada son quienes cortan el material.
Descripción General: Creel
- Creel: Desde aquí salen las mechas a través de un intrincado sistema de poleas hasta llegar al cabezal. En su interior la temperatura (±14°) y la humedad (±50%) están controladas. De no ser así la resina de las mechas se irían depositando a lo largo del recorrido y dificultaría la fabricación.
El manejo del Creel se hace desde un panel de control. Desde el cual gestionamos todo su interior (excepto temperatura y humedad): Iluminación, tensión de bobina, expandir y contraer el tambor de las bobinas ... etc.
Descripción General: Componentes del Creel
- Balancín: Controla el movimiento de la bobina dependiendo de la inclinación. Además hace las veces de sistema de seguridad, que detiene la máquina si detecta un tirón brusco en la mecha o si se suelta algún empalme. La polea del balancín está sujeta con un tornillo de seguridad. En caso de sufrir un tirón muy brusco, se suelta la polea y detiene la máquina.
- Tambor de Bobina: Donde se aloja la bobina. Tiene unas bandas de goma que se expanden o contraen para sujetar o soltar el rollo.
- Rebobinador de polietileno: Se encarga de recoger el polietileno sobrante de la bobina.
- Polea-guía: Es una de las muchas poleas que se encargan de guiar la mecha hasta el cabezal.
Descripción General: Control del Creel
Esta es la pantalla principal del panel de control del Creel. Muestra el estado de todas las bobinas. Para que la máquina pueda trabajar, deben de estar como en la foto, en modo Automático (todas en verde). Para ello se deben de cumplir dos condiciones: Tambor expandido (bobina sujeta) y balancín centrado.
6 14 Amarillo: Bobina sin tensión. Balancín nivelado.
14 Naranja: Balancín sin centrar. Anillo intermitente: Bobina suelta.
Descripción General: Funciones de Control del Creel
Seleccionando cualquier bobina aparece esta pantalla. En ella tenemos las siguientes funciones:
- Selector para dar tensión a la bobina (AUTO) o quitarla (MANUAL).
- Ajusta el balancín, moviendo el tambor de la bobina a derechas (CW) e izquierdas (CCW).
- Indicador visual del rango máximo y mínimo del balancín. Siempre debe estar en medio de la franja blanca. Si se sale de ahí se detiene la máquina.
- Selector para sujetar la bobina (expandir) o soltarla (contraer).
- Selector para sujetar el polietileno (expandir poly) o soltarlo (contraer poly).
Descripción General: Bypass de Alarmas del Creel
Esta opción la usamos cuando hace falta puentear (bypass) una alarma para poder seguir encintando.
1º - En la pantalla principal pinchamos en MENÚ y en Bypass alarmas.
PROCESO BYPASS ALARMAS
2º - Pulsamos en el selector "Activo/Desactivo" y aparece un campo para introducir una clave.
3º - Una vez hecho todo esto, podemos elegir la bobina o bobinas que queremos ignorar.
Descripción General: Proceso de Control del Creel
Se encuentra dentro de MENÚ en la pantalla principal. Tiene poco uso.
Selector para expandir o contraer todas las bobinas.
Enciende o apaga la iluminación del Creel.
Selector sistema imperial / sistema internacional.
Descripción General: Panel de Control SIEMENS SINUMERIK
SIEMENS A SINUMERIK
Desde aquí se controla lo relativo a movimientos de máquina, tanto manual como automático.
Descripción General: Elementos del Panel de Control
JOG REPOS REF. POINT SETA DE SEGURIDAD TEACH IN [VAR] 1 MDA 10 100 AUTO 1000 10000 RESET SINGLE BLOCK CICLE STOP CICLE START
Elemento: Seta de Emergencia
Descripción Pulsador de emergencia que desconecta todos los dispositivos de potencia de la máquina.
Elemento: Selector Modo Jog
JOG Permite el movimiento manual de los ejes.
Elemento: Selector Modo Automático
AUTO Modo en el que la máquina ejecuta los programas.
Elemento: MDA (Manual Data Automatic)
MDA Permite que escribamos pequeñas órdenes que queramos que la máquina haga.
Elemento: Single Block
SINGLE BLOCK Single Block Ejecuta el programa de bloque en bloque. Para ir pasando de bloque hay que pulsar Cycle Start.
Descripción General: Funciones Adicionales del Panel de Control
JOG REPOS REF. POINT SETA DE SEGURIDAD TEACH IN [VAR] 1 MDA 10 100 AUTO 1000 10000 RESET SINGLE BLOCK CICLE STOP CICLE START
Elemento: Botón Reset
Descripción Interrumpe la ejecución de programas y elimina los avisos del sistema.
Elemento: Cycle Stop
CYCLE STOP CYCLE STOP Interrumpe la ejecución del programa de pieza actual.
Elemento: Cycle Start
CYCLE START Inicia o reanuda el programa de pieza seleccionado.
RESET
Descripción General: Controles del Cabezal en el Panel
HEAD PUPITRE HEAD RETR HOME REF BRAKE 1 BRAKE 1 COMP ROLLER COOLER TOW HEAD TRIM HEAD SUCTION MANUAL LUBRIC LAMP TEST AUTO CREEL ADD CUT
Elemento: HEAD PUPITRE
Descripción Pulsando este pulsador durante unos segundos el cabezal se sitúa en posición de reposo. Y en el control de ejecución aparece un mensaje en el que se nos indica que si pulsamos Cycle Start la máquina se va a la posición más cercana al pupitre.
Elemento: HEAD RETRACT
Este pulsador hace exactamente lo mismo que HEAD PUPITRE. Solo que al pulsar Cycle Start la máquina va a posición de Parking.
Elemento: HOME REF.
Accionando este pulsador se activa un ciclo de referenciado de todas las mechas.
Elemento: BRAKE 1
Accionando este pulsador se retira/reposiciona el sistema de freno de mechas impares.
Elemento: BRAKE 2
Accionando este pulsador se retira/reposiciona el sistema de freno de mechas pares.
Elemento: COMP. ROLLER
Accionando este pulsador avanza/retrocede el rodillo de compactación.
Descripción General: Controles Adicionales del Cabezal
HEAD PUPITRE HEAD RETR HOME REF BRAKE 1 BRAKE 1 COMP ROLLE R COOLER TOW HEAD TRIM HEAD SUCTION MANUAL LUBRIC LAMP TEST AUTO CREEL ADD CUT
Elemento: COOLER
Descripción Accionando este pulsador se activa/desactiva la refrigeración de cabezal.
Elemento: TOW HEAD
Posición de encintado cabezal. Manteniéndolo pulsado pasaremos de la posición abatida, a posición de encintado.
Elemento: TRIM HEAD
Posición de mantenimiento cabezal. Manteniendo pulsado este botón el eje A se abatirá (Deberá estar con una altura Z suficiente para hacerlo).
Elemento: MANUAL LUBRIC.
Accionando este pulsador se activa un ciclo de engrase de la máquina.
Elemento: LAMP TEST
Al accionar este pulsador se deben encender todas las lámparas del cuadro de control. Esto se hace para comprobar que todas estén en perfecto funcionamiento
Elemento: AUTO CREEL
Estando todas las bobinas preparadas para trabajar (indicadores de estado amarillos), al actuar éste pulsador se cambia a modo automático (bobinas con tensión).
Elemento: ADD
Efectúa un arranque o vano , de todas las mechas.
Elemento: CUT
Efectúa un corte de todas las mechas.
Descripción General: Controles de Ejes en el Panel
X Y Z C A LAM PRIM LAM FIN LAM ABT WCS MCS - RAPID +
Elemento: X, Y, Z, y C
Descripción Estando en modo Jog, permite mover el eje seleccionado con los pulsadores + o - .
Elemento: A
Presionando este pulsador y luego manteniendo pulsado el + ó el - durante más de dos segundos, el eje A (abatimiento) se abatirá ó se des-abatirá.
Elemento: LAM PRM
Solicita permiso de encintado al pórtico. Si todo está correcto, podremos trabajar.
Elemento: LAM FIN
Le dice al pórtico que la bandeja ya está terminada.
Elemento: Pulsador de Desplazamiento Negativo
1 Pulsador para el desplazamiento en sentido negativo.
Elemento: RAPID
5 RAPID Avance rápido Al oprimir esta tecla junto con la tecla "+" ó con "-", el eje se desplazará a mayor velocidad.
Elemento: Pulsador de Desplazamiento Positivo
+ Pulsador para el desplazamiento en sentido positivo.
¿Non has encontrado lo que buscabas?
Explora otros temas en la Algor library o crea directamente tus materiales con la IA.
