Piegatura dei metalli e lavorazione della lamiera, IED
Slide da IED su Piegatura. La Pdf illustra i principi fisici e le tecniche della piegatura dei metalli, con focus sulla lavorazione della lamiera. Questo documento di Tecnologia per l'Università include esempi di macchinari e applicazioni architettoniche, fornendo una chiara comprensione del processo.
Mostra di più23 pagine
Visualizza gratis il Pdf completo
Registrati per accedere all’intero documento e trasformarlo con l’AI.
Anteprima
Piegatura dei Metalli
1
PIEGATURA
Luca Scioletti
IED2
Piegatura
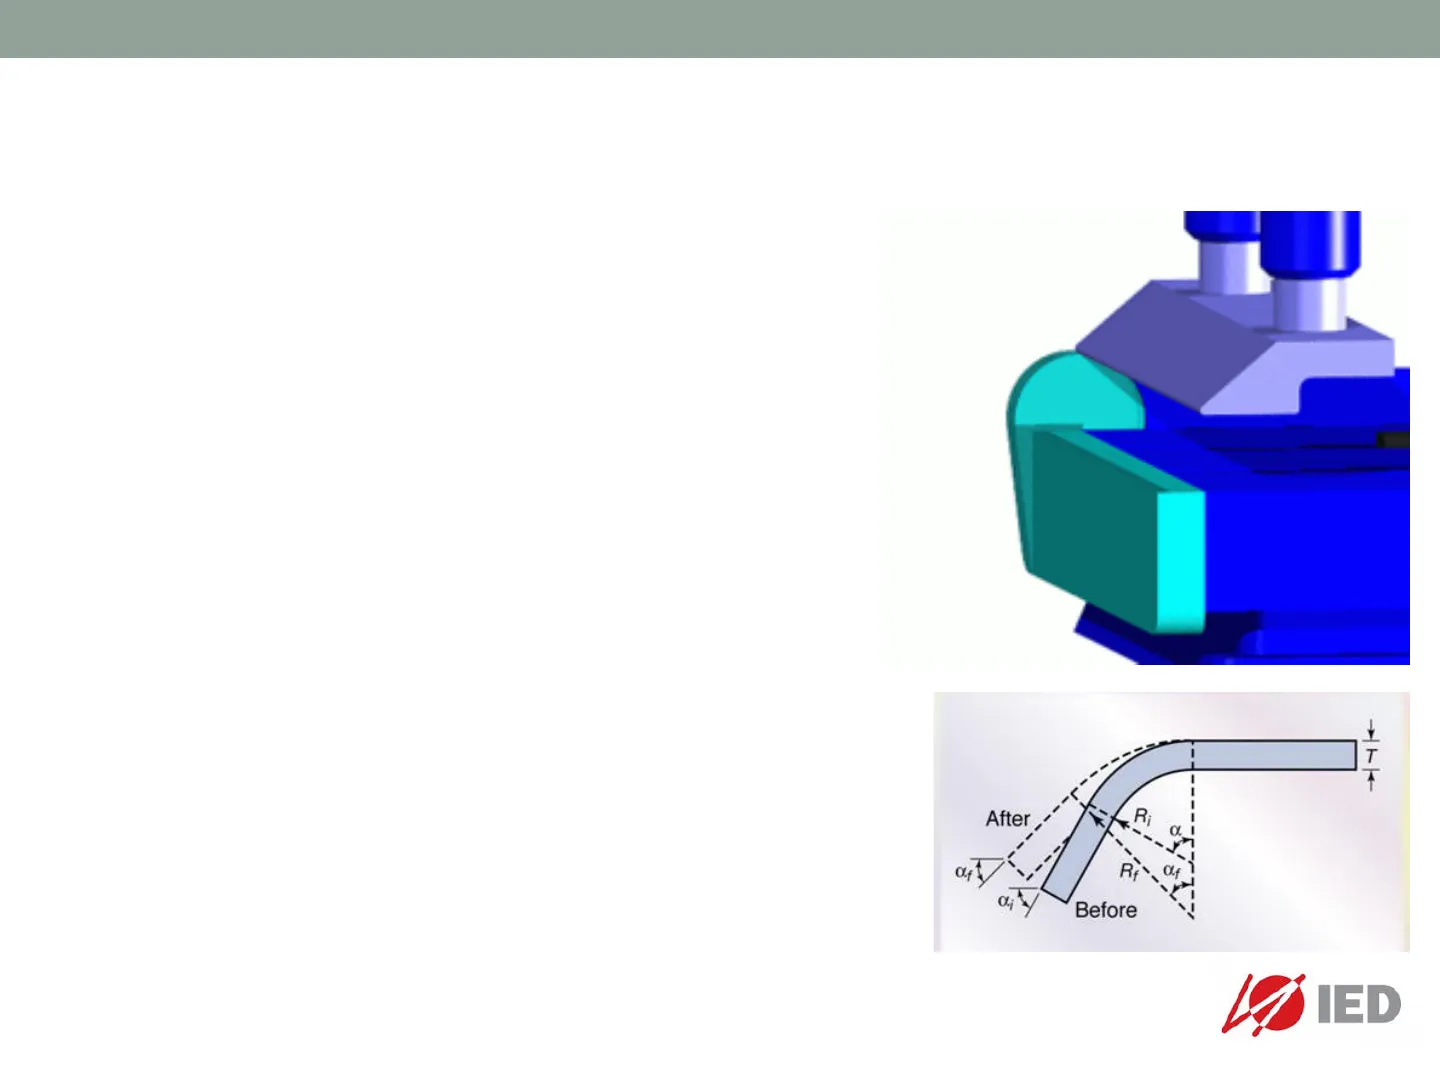
La piegatura è una tecnica di
lavorazione dei metalli per la
lavorazione della lamiera.
Normalmente la piegatura sottopone il
pezzo sia a sforzi di trazione che a
sforzi di compressione.
Quando si esegue la piegatura, il
ritorno elastico fa tornare parzialmente
il pezzo alla sua posizione originaria,
quindi dobbiamo sovra-piegare la
lamiera tenendo presente il suo ritorno
elastico.
V
X
After
R
-
O.f
--
Rf
--
Before
Piegatrice
IED3
Piegatrice (Cornice brake)
Di solito è fatto su una piegatrice a mano
o industrialmente su una pressa piegatrice
Piegatura della Lamiera
IED4
Piegatura
Quando la lamiera viene piegata, la parte interna viene compressa,
mentre la parte esterna viene allungata. Lo sviluppo piano (bend
allowance) è la lunghezza della barra prima della piegatura e
corrisponde alla lunghezza all'interno del foglio che non è soggetta a
compressione o stiramento (arco neutro in verde)
Una curva ha un raggio.
Il termine raggio di curvatura si
riferisce al raggio interno. Il raggio di
curvatura dipende dagli stampi
utilizzati, dalle proprietà del metallo
e dallo spessore del metallo.
Solitamente l'arco neutro è situato tra
il 30% e il 50% dello spessore dalla
superficie interna
il foglio quindi si allunga
50
IR:
4
BA
50
Piegatura Libera (Air Bending)
IED5
Piegatura libera (Air bending)
Piegatura libera o in aria forma il materiale premendo
un punzone (matrice superiore) sul materiale, forzandolo
in uno stampo a V o matrice quadrata inferiore, montato
sulla pressa. Il punzone forma la curva in modo che la
distanza tra il punzone e la parete laterale sia maggiore
dello spessore del materiale.
Vantaggi:
- Richiede una minore forza di piegatura, quindi
utilizza attrezzature più piccole. - Elevata flessibilità: materiali diversi, spessori, angoli
di piega possono essere piegati - Meno cambi utensile, quindi maggiore produttività.
Svantaggi:
- non preciso in quanto il foglio non rimane a pieno
contatto con gli stampi - Variazioni nello spessore del materiale possono
causare difetti nelle parti prodotte. - Se il materiale è elastico, il foglio deve essere sovra-
piegato per compensare il ritorno elastico.
Punch
Die
Air bending
.90
.90°
-WB
Video air bending 1 min MUTE https://www.youtube.com/watch?v=9qKzhBuGYaU6
Piegatura a Tre Punti
Piegatura a 3 punti (3 point bending)
La piegatura a tre punti è un processo più
recente che utilizza una matrice con uno
strumento inferiore regolabile in altezza,
mosso da un servomotore. L'altezza può essere
impostata entro 0,01 mm. Le regolazioni tra il
pistone e l'attrezzo superiore sono realizzate con
un cuscino idraulico, che consente di rispettare
le deviazioni dello spessore della lamiera.
Vantaggi
- Può raggiungere angoli di piega con 0,25
gradi. precisione. - Permette elevata flessibilità e precisione.
Svantaggi:
- costi elevati
- ci sono poche attrezzature disponibili.
- Viene utilizzato principalmente in mercati di
nicchia di alto valore
90°
Pcounter
Piegatura in Stampi
IED7
Piegatura in stampo (Bottom bending)
Nella Piegatura in stampo, la lamiera viene
forzata contro lo stampo a V. Lo stampo a U non
possono essere utilizzate. Bisogna lasciare lo
spazio tra il foglio e il fondo dell'apertura V.
Vantaggi
- maggiore precisione
- meno ritorno elastico.
- Un raggio di curvatura elevato richiede circa la
stessa forza della piegatura libera
Svantaggi:
- Minore flessibilità: è necessario un set di
stampi diverso per ogni angolo di piegatura,
spessore del foglio e materiale. - I raggi di curvatura più piccoli richiedono una
forza maggiore (fino a cinque volte maggiore)
rispetto alla piegatura libera.
90
Piegatura a Gomito (Joggle Bending)
IED8
Piegatura a gomito (Joggle bending)
Piegatura a gomito o Joggle bending è un
processo di piegatura compensato (deviazione) in
cui le due curve di piega opposte sono ciascuna
inferiori a 90° (spesso uguali) e sono separate da
un tratto neutro che è inferiore a 5 spessori del
pezzo. Spesso il tratto neutro è pari allo spessore
del pezzo in lavorazione, in modo da consentire
una giunzione liscia fra due lamiere.
Vantaggi
- Forma specifica possibile Due curve opposte
in sequenza a distanza ravvicinata (da 1 a 5
volte lo spessore)
Svantaggi:
- Minore flessibilità: è necessario un set di
strumenti diverso per ogni angolo di piegatura,
spessore del foglio e materiale.
Joggle
Wiping, channel, joggle, offset and rotary bending samples 6 min MUS
https://www.youtube.com/watch?v =- eykdYvws4k
Piegatura a Stampo Wiping-die
IED9
Piegatura a stampo Wiping-die
Nella Piegatura a stampo Wiping-die,
l'estremità più lunga della lamiera viene
bloccata, quindi lo strumento si sposta su e
giù, piegando il foglio attorno al profilo di
piega.
In questo metodo di piegatura, il raggio della
matrice inferiore determina il raggio di
curvatura finale.
Vantaggi
- Più veloce di altri
- Aiuta a superare il ritorno elastico
Svantaggi:
- più alto rischio di produrre graffi o
danneggiare il foglio, perché lo strumento
si muove sopra la superficie del foglio. Il
rischio aumenta se vengono prodotti
angoli acuti
W
Lamiera Segnata dopo Piegatura
IED10
Lamiera segnata dopo piegatura
Piegatura Rotativa
IED11
Piegatura rotativa (Rotary bending)
La piegatura rotativa è simile alla piegatura a stampo Wiping-die, ma lo stampo
superiore è costituito da un cilindro liberamente rotante con la forma finale
formata e una matrice inferiore corrispondente. A contatto con il foglio, il rulllo entra
in contatto su due punti e ruota mentre il processo piega il foglio.
Vantaggi
- Non segna le lamiere (processo senza graffi) adatto a superfici pre-verniciate o
facilmente danneggiabili. - Può produrre angoli superiori a 90 ° in un singolo colpo durante il processo di
pressatura standard.
Video Rotary bending 1 min MUS
https://www.youtube.com/watch?v=q3uYIQPjSpk
Sheet
Die
Rocker
Protezione della Lamiera nella Piegatura Rotativa
IED12
Piegatura rotativa (Rotary bending)
Per proteggere maggiormente la lamiera si aggiunge anche un cuscino di
pressione interno che evita lo strisciamento del rullo su un lato del foglio
-----
2
Piegatura con Matrice in Elastomero
IED13
Piegatura con matrice in Elastomero
Piegatura con matrice in Elastomero o Elastomer bending ha uno stampo inferiore che è
un tampone piatto di uretano o gomma. Quando il punzone pressa la lamiera, l'uretano devia
e forza il materiale attorno al punzone.
Vantaggi
- L'uretano avvolgerà il materiale attorno al punzone e il raggio di curvatura finale sarà
molto vicino al raggio effettivo sul punzone. - Non danneggiare la superficie ed è adatto per materiali pre-verniciati o delicati.
- È possibile ottenere un punzone speciale con zone sollevate sulle curve a U uretaniche
superiori a 180 ° (non possibile con gli utensili per pressa convenzionali).
Svantaggi
- Gli stampi in uretano dovrebbero sono considerati un materiale di consumo e, sebbene
non siano economici, rappresentano una frazione del costo dell'acciaio dedicato. - flange con forma irregolare danneggiano la matrice (la flangia non è parallela alla curva ed
è abbastanza corta da intagliare lo stampo in uretano - richiede un tonnellaggio elevato simile al conio
Video elastomer bending 6 min MUS ENG
https://www.youtube.com/watch?v=ePMeUOAgVMk
Before
After
Dettagli della Piegatura con Matrice in Elastomero
IED14
Piegatura con matrice in Elastomero
Before
After
Sheet
-
Polyurethane
roll
TUBE BULGING
PUNCH
1.
2.
PUNCH
FORCE
-SHEET-
METAL
-ELASTOMER-
PLUG
-DIE-
OPEN
DIE
DIE
Formatura di Canali e Piani Sfalsati
IED15
Formatura di canali e piani sfalsati
- Ci sono 2 processi:
- Formatura a canale con matrici a un colpo
- Formatura di canali e piani sfalsati con
matrici a 2 colpi può essere realizzata
mediante matrici a V o a collo di cigno.
Vantaggi
- Ridurre il costo degli stampi,
- minimizza il tonnellaggio,
- fondo e i canali rimangano piani.
Video Offset dies 1 m
https://www.youtube.com/watch?v=j9wdotHTtZQ
Channel forming bending 1 m
https://www.youtube.com/watch?v=2IKg4sFhJbk
https://www.youtube.com/watch?v=AFj7tRqcFa4
https://www.youtube.com/watch?v=9W v5Dtsfn0
Channel
forming
Offset forming
Orlatura e Aggraffatura
IED16
Orlatura e aggraffatura (Hemming and seaming)
sono due processi di lavorazione simili in cui un
bordo di lamiera viene arrotolato su se stesso.
- La Orlatura è il processo in cui il bordo viene
arrotolato a filo con se stesso - L'aggraffatura unisce i bordi di due lamiere
Vantaggi
- Rafforzare un bordo
- Nascondere bave e bordi taglienti
- Migliorare l'aspetto
Svantaggi:
L'aggraffatura richiede una forza maggiore
rispetto alla Orlatura
Hemming
(flattening)
Two-stage lock seam
Bordatura (Bead Forming)
IED17
Bordatura (Bead Forming)
La bordatura è un trattamento dei bordi della lamiera e può anche essere
utilizzata per formare la pezzo strutturale come le cerniere.
Bordare forma un ricciolo sul bordo di una lamiera. Questo ricciolo può
essere formato lungo un asse rettilineo o curvo.
Distinguiamo i seguenti metodi di formatura del ricciolo:
- progressivamente, con più stadi, usando diversi set di stampi.
- un ricciolo con un solo stadio e stampo.
- Parliamo di cablaggio quando il bordo del metallo è piegato su un filo.
Die
Formed bead
2.
1.
(a)
(b)
(c)
(d)
Video Bead forming hinges 2 min
https://www.youtube.com/watch?v=GF8OxmMegVE
Formatura per Stiramento (Stretch Forming)
IED18
Formatura per stiramento(Stretch forming)
La formatura per stiramento o Stretch forming è un processo di formatura del
metallo in cui un pezzo di lamiera viene stirato e piegato simultaneamente su
uno stampo per formare grandi parti sagomate. La formatura viene eseguita su
una pressa di stiramento, in cui un pezzo di lamiera viene afferrato saldamente
lungo i bordi mediante due ganasce. Le ganasce di presa sono collegate ciascuna
ad un carrello che viene tirato da una forza pneumatica o idraulica per allungare
il foglio. L'attrezzatura utilizzata in questo processo è una matrice di stampo, che
è un pezzo sagomato solido contro il quale verrà premuta la lamiera. Mentre la
matrice viene spinta nel foglio, che viene afferrato saldamente ai bordi, le forze di
trazione aumentano e il foglio si deforma plasticamente in una nuova forma
Gripping jaws
Sheet metal
Carriage
Form die
Press table
Ram
Caratteristiche e Materiali della Formatura per Stiramento
IED19
Formatura per stiramento(Stretch forming)
Caratteristiche dei prodotti
- parti grandi e curve di grande raggio
- Varietà di sezioni trasversali non uniformi fino a complesse.
- altissima precisione e superfici lisce
- Grandi pannelli curvi come pannelli porta in auto o pannelli alari sugli
aerei. Altre oggetti realizzabili sono serramenti e custodie.
Materiale:
- Materiali duttili; più comunemente usato alluminio, acciaio e titanio.
IED
Non hai trovato quello che cercavi?
Esplora altri argomenti nella Algor library o crea direttamente i tuoi materiali con l’AI.