Estrusione: processo, prodotti, fasi e vantaggi principali, IED
Slide da IED su Estrusione. Il Pdf illustra il processo di estrusione, i prodotti ottenibili e le applicazioni a freddo, con esempi di macchinari e fabbriche, utile per studenti universitari di Tecnologia.
Mostra di più29 pagine

Visualizza gratis il Pdf completo
Registrati per accedere all’intero documento e trasformarlo con l’AI.
Anteprima
Estrusione: Panoramica e Processo
1 ESTRUSIONE Luca Scioletti IED2
Definizione di Estrusione
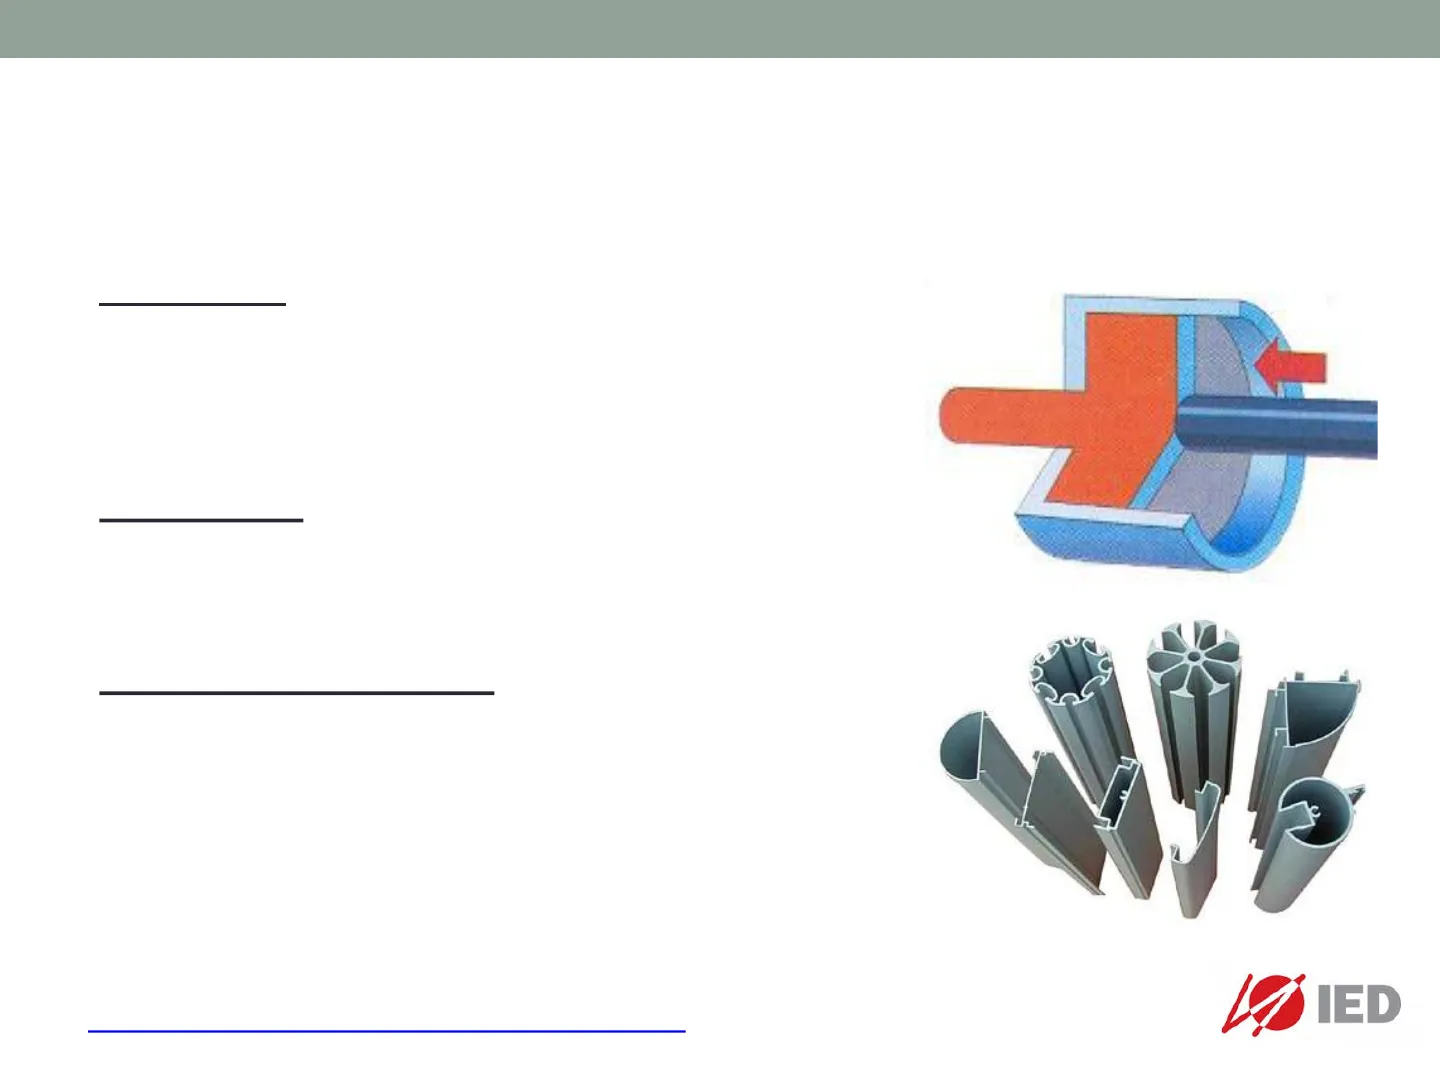
Estrusione PRODOTTI: processo utilizzato per creare oggetti con un profilo di sezione trasversale costante di lunghezza variabile solitamente lunga, ma non necessariamente. PROCESSO: un materiale duttile viene spinto attraverso uno stampo (matrice) della sezione desiderata.
Vantaggi Principali dell'Estrusione
PRINCIPALI VANTAGGI vs altri processi: · sezioni trasversali molto complesse. · Eccellente finitura superficiale delle pareti laterali (la sezione deve essere tagliata su entrambi i lati). 7 Video Aluminum extrusion process 3 min ENG https://www.youtube.com/watch?v=iiGlq7408ME IED5
Materiali e Componenti per Estrusione
Materiali da Estrusione
Materiali da Estrusione Contenitore Profilato Matrice Barra di Alluminio Punzone Pistone della pressa Olio idraulico Alluminio è un materiale estremamente adatto all'estrusione. Rame, magnesio, zinco, stagno e qualche acciaio a basso tenore di carbonio più tenero, può anche essere estruso con qualche piccola complicazione dovuta al materiale. Acciai ad alto tenore di carbonio, titanio e lege refrattarie, sono difficili da estrudere. IED6
Classificazione dell'Estrusione
Classificazione dell'Estrusione L'estrusione può essere classificata in base a : a) Temperatura del pezzo b) Processo e attrezzature L'estrusione può essere e flusso continuo (materiale indefinitamente lungo) o semi- continuo (produzione di molti pezzi).
Classificazione per Temperatura del Pezzo
a) Temperatura del pezzo L'estrusione può essere classificata come tutti gli altri processi di deformazione in base alla temperatura del materiale calda, tiepido o fredda.
Classificazione per Processi e Attrezzature
b) Processi e attrezzature · Estrusione Diretta, Indiretta o Idrostatica · Con e senza "dummy block" · Con e senza zone cave · Estrusione a Impatto IED7
Classificazione in base alla Temperatura del Pezzo
ESTRUSIONE Classificazione in base a Temperatura del pezzo IED8
Estrusione a Caldo
Estrusione a caldo L'Estrusione a caldo è eseguita ad una temperatura al di sopra della temperatura di ricristallizzazione del metallo . La maggior parte delle estrusioni a caldo viene eseguita su presse idrauliche orizzontali che vanno da 250 a 12.000 tonnellate. Le pressioni vanno da 30 a 700 MPa (da 4.400 a 102.000 psi), quindi è necessaria la lubrificazione, che può essere olio per temperature più basse o polvere di vetro per estrusioni a temperatura più elevata. IED9
Vantaggi e Svantaggi dell'Estrusione a Caldo
Estrusione a caldo VANTAGGI: · buona resilienza (resistenza agli urti) e duttilità (anche rispetto all'estrusione a freddo) · migliore resistenza a trazione rispetto alla fusione. · Evitare che il materiale presenti incrudimento · Più facile spingere il materiale attraverso lo stampo.(richiede pressioni inferiori) SVANTAGGI · Elevato costo dei macchinari (investimenti di capitale) · Elevati costi di manutenzione (manutenzione). · Ossidazione che si verifica sulla superficie del lavoro a caldo. Ciò si traduce in uno strato di incrostazione di ossido sulle superfici esterne del pezzo da lavorare. · Le squame possono ridurre la finitura superficiale e l'accuratezza del pezzo, nonché aumentare l'attrito e l'usura delle interfacce in metallo. · Riscaldamento, manutenzione a elevate temperature di esercizio, riduzione delle tolleranze e maggiore usura degli stampi IED10
Temperature dei Materiali nell'Estrusione a Caldo
Estrusione a caldo Materiale Temperatures [°C (ºF)] Magnesio 350 - 450 (650 - 850) Alluminio 350 - 500 (650 - 900) Rame 600 - 1100 (1200 - 2000) Acciaio 1200 - 1300 (2200 - 2400) Titanio 700 - 1200 (1300 - 2100) Nickel 1000 - 1200 (1900 - 2200) Leghe Refrattarie Fino a 2000 (4000) IED11
Processo di Estrusione a Caldo
Processo di Estrusione a caldo Preheating of cios Cast extrusion long logs (billets / ingots) Sawing Extrusion press Cooling table, puller Inspection Preparation Anodizing Ageing (heat treatment) Painting Packing Transport to customers Fabrication Sawing to extrusion length Inspection IED 4 Preheating12
Estrusione a Freddo
Estrusione a freddo L'estrusione a freddo viene eseguita a temperatura ambiente o vicino alla temperatura ambiente. Vantaggi estrusione a freddo vs quella a caldo · mancanza di ossidazione · maggiore resistenza a trazione dovuta alla lavorazione a freddo (incrudimento), · tolleranze più strette, · buona finitura superficiale Materiali comunemente estrusi a freddo comprendono: piombo, stagno, alluminio, rame, zirconio, titanio, molibdeno, berillio, vanadio, niobio e acciaio. IED13
Applicazioni dell'Estrusione a Freddo
Estrusione a freddo Applicazioni: tubetti schiacciabili, astucci per estintori, cilindri degli ammortizzatori, pistoni per automobili e ingranaggi IED14
Macchinari e Fabbrica di Estrusi
Macchinari da Estrusione ... . IED15
Fabbrica di Estrusi
Fabbrica di estrusi D A IED16
Classificazione dell'Estrusione per Processo e Attrezzature
ESTRUSIONE Classificazione in base a processo e attrezzature IED17
Estrusione Diretta
Estrusione diretta PROCESSO: Il materiale di lavoro consiste in un lingotto preriscaldato [1] posto in una camera a pressione (contenitore) [2]. Uno stantuffo o punzone o pistone [3] viene spinto contro il lingotto con una forza di compressione applicata che forza il lingotto attraverso una matrice [4] nella parte inferiore della camera di pressione. Il lingotto assume quindi la forma di una barra (pezzo estruso) [5], la cui sezione costante è pari all'area della sezione trasversale della matrice Video of Frictions and temperatures of direct extrusion 3 min ENG https://www.youtube.com/watch?v=Y75IQksBb0M 1 2 5 4 3 Nota: la forza richiesta per premere il lingotto attraverso il contenitore è elevata a causa del grande attrito tra il lingotto e la parete del contenitore. Man mano che il lingotto viene abbattuto e diventa più sottile, la forza aumenta drammaticamente perché la maggior parte del materiale deve scorrere radialmente anziché perpendicolarmente allo stampo. Per questo motivo, la parte terminale del lingotto non può essere normalmente utilizzata.18
Estrusione Diretta (senza dummy)
Estrusione diretta (senza dummy) DEFINITION: Nell'estrusione diretta, la billetta di lavoro è contenuta in una camera. Il pistone esercita forza su un lato del pezzo da lavorare, mentre lo stampo di formatura, attraverso il quale il materiale viene estruso, si trova sul lato opposto della camera. La billetta si muove nella stessa direzione del pistone, mentre la camera è ferma. DIRECT EXTRUSION CHAMBER- -DIE DIRECTION OF FLOW FORCE. RAM WORK EXTRUSION CHAMBER- -DIE Nota: durante l'estrusione diretta, il flusso di metallo e le forze richieste sono influenzati dall'attrito tra il pezzo da lavorare e le pareti della camera. IED19
Estrusione Diretta (con dummy)
Estrusione diretta (con dummy) DEFINIZIONE: nell'estrusione diretta, e in particolare nell'estrusione a caldo, la billetta di lavoro è contenuta in una camera., L'accumulo di ossido sulle superfici esterne del pezzo può influenzare negativamente l'operazione. Per questi motivi, è prassi comune posizionare un utensile aggiuntivo 'dummy block» davanti al punzone. Il dummy ha un diametro leggermente inferiore rispetto alla camera e al pezzo da lavorare. USE OF DUMMY BLOCK SKULL- CHAMBER- DIE DIRECTION OF FLOW FORCE RAM WORK EXTRUSION DUMMY- BLOCK CHAMBER- -DIE Nota: mentre l'estrusione di metallo procede, la superficie più esterna della billetta non viene estrusa e rimane nella camera. Questo materiale formerà un guscio sottile (detto skull), che sarà rimosso. Gran parte del cranio sarà costituito dallo strato superficiale di scala ossidata dal metallo da lavoro. IED20
Estrusione Diretta di Pezzi Cavi
Estrusione diretta di pezzi cavi DEFINIZIONE: I pezzi cavi possono essere estrusi direttamente con l'uso di un mandrino attaccato al dummy block. Un foro viene creato attraverso il pezzo in lavorazione, parallelo all'asse su cui il pistone applica la forza per formare l'estrusione. Il mandrino è montato all'interno di questo foro. Una volta iniziata l'operazione, il punzone viene forzato in avanti. Il metallo estruso scorre tra il mandrino e le superfici dello stampo, formando la parte. Il profilo interno dell'estrusione di metallo è formato dal mandrino, mentre il profilo esterno è formato dallo stampo di estrusione. PROCESSO: Il materiale di lavoro è un lingotto preriscaldato [1] posto in una camera a pressione [2]. Uno stantuffo [3] con il mandrino premuto contro il lingotto con una forza di compressione applicata che forza il lingotto fuori da uno stampo [4] e attorno al mandrino. Il lingotto assume quindi la stessa forma dell'area dello stampo e dei mandrini assume la forma di un tubo a sezione costante [5]. Simulation of seamless tube extrusion (direct) 1 min MUTE https://www.youtube.com/watch?v=9MgzKihSrFI DIRECT EXTRUSION OF HOLLOW PART SKULL CHAMBER- -DIE DIRECTION OF FLOW WORK FORCE RAM -MANDREL -EXTRUSION DUMMY- BLOCK CHAMBER- -DIE 1 2 5 3 421
Estrusione Indiretta
Estrusione indiretta PROCESSO: il materiale di lavoro è costituito da un lingotto [1] posto in una camera a pressione [2]. Uno stantuffo cavo [3] con uno stampo cavo (uno stelo) [4] montato sull'estremità viene premuto contro il lingotto con una forza di compressione applicata che forza il lingotto attraverso il centro della matrice nella direzione opposta alla forza di compressione. Il lingotto assume quindi la stessa forma della sezione trasversale dello stampo assume la forma di un'asta a sezione costante [5]. 1 2 1 5 4 3 DEFINIZIONE: Nell'estrusione indiretta, o estrusione inversa, la billetta e la camera (contenitore) si muovono insieme nella direzione opposta del pistone (stantuffo), mentre ilo stampo è stazionario rispetto al pistone. Il materiale estruso scorre nella direzione opposta della forza applicata. La forza di attrito tra il lingotto e la camera di pressione è piccola quando il lingotto viene spinto dentro e indietro attraverso lo stampo. IED22
Vantaggi e Svantaggi dell'Estrusione Indiretta
Estrusione indiretta o inversa VANTAGGI: · Poiché la billetta si sposta con il contenitore, le forze di attrito vengono eliminate. · Riduzione del 25-30% dell'attrito, che consente di estrudere billette più grandi, aumentando la velocità · maggiore capacità di estrudere piccole sezioni trasversali · Minore tendenza a formare cricche perché non c'è calore formato dall'attrito · Il rivestimento del contenitore durerà più a lungo a causa di una minore usura · La billetta viene utilizzata in modo più uniforme in modo che i difetti di estrusione e le zone periferiche a grana grossa siano meno probabili. SVANTAGGI · Impurezze e difetti sulla superficie della billetta influenzano la superficie estetica dell'estruso. Questi difetti rovinano il pezzo se ha bisogno di essere anodizzato. Per evitare questo inconveniente, le billette possono essere spazzolate, lavorate o pulite chimicamente prima di essere utilizzate. · Questo processo non è versatile come le estrusioni dirette perché l'area della sezione trasversale è limitata dalla dimensione massima dello stelo, che deve essere più lunga del pezzo estruso. INDIRECT EXTRUSION CHAMBER- -DIE FORCE HOLLOW RAM DIRECTION OF FLOW WORK EXTRUSION -DIE IED
Non hai trovato quello che cercavi?
Esplora altri argomenti nella Algor library o crea direttamente i tuoi materiali con l’AI.
